


Qmh球盟会:风电法兰连接板拉伸成型液压机液压垫在深拉伸中的作用
球盟会在线网址:
风电塔筒法兰连接板是风电整机里重要的承重连接件,长期承受交变载荷、风力冲击,对构件的成型质量、壁厚均匀度、内部残余应力都有着严苛要求,大多选用 Q355、Q690 这类低合金高强厚钢板加工。这类高强钢板塑性区间窄、变形抗力大,和普通冷轧薄板冲压成型差异明显,深拉伸加工时板材流动很难把控,极易出现边缘起皱、侧壁拉薄、局部撕裂、回弹变形等缺陷,一旦成型不合格,不仅原材料成本高,还会直接影响后续焊接、无损探伤工序,给风电装备埋下安全风险隐患。在风电法兰连接板拉伸成型液压机的整套成型系统中,液压垫是厚板深拉伸工艺的核心配套组件,是实现稳定压边、高质量成型的关键,直接决定高强厚板拉伸工艺能否落地。
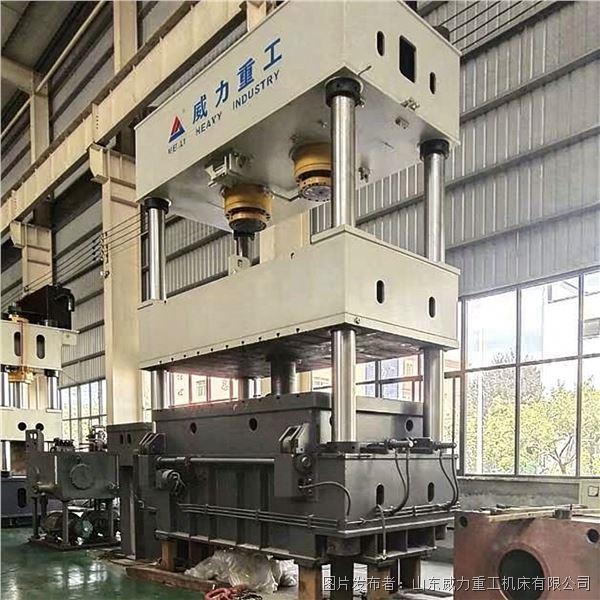
液压垫整体布置在工作台下部,由多组独立油缸、专用油路、压力测试元件、配套控制阀组共同组成,拥有独立的压力调节回路,能够和主机主油缸分开设定压力、速度、时序,实现多缸协同动作。在整套拉伸工序启动前,操作人员将板材平稳放置在下模型腔之上,液压垫先带动压边圈向上顶起,和上模配合,将板料的法兰区域牢牢压紧;当主油缸滑块向下匀速进给,开始深拉伸动作时,液压垫维持预先设定好的背压阻力,对板材边缘形成持续约束,控制板材向模腔内的流动速度,避免边缘材料不受控地堆积、失稳拱起。如果去掉液压垫,或是液压垫压力波动大,厚板在拉伸过程中法兰区域材料会自由堆叠,形成密集褶皱,带褶皱的工件无法投入风电塔筒装配,只能直接报废,造成大量板材损耗。
压边力的精准调控,是厚板深拉伸工艺调试的核心难点,压边力的大小直接影响工件成型成败。压边力设置偏小,板材边缘约束不足,材料在切向压应力作用下失稳起皱;压边力设置过大,板材流动阻力急剧升高,径向拉应力超过材料极限,工件侧壁就会被拉薄甚至直接断裂。液压垫支持无级调压,操作人员能够准确的通过板材牌号、板厚、拉伸深度、模具结构,在数控触控屏上单独设定液压垫压力,在整个拉伸行程内保持压力平稳输出,不会跟随主缸压力变化而出现忽大忽小。针对风电高强连接板,还可设为分段压边曲线,拉伸初期采用适中压边力,保障板材平稳进料;拉伸行程中段适当调整压边阻力,均衡板材各个位置的变形量,控制变薄率;拉伸后期小幅降低背压,释放板材内部应力,减少成型后的回弹,更好地保障工件平面度。
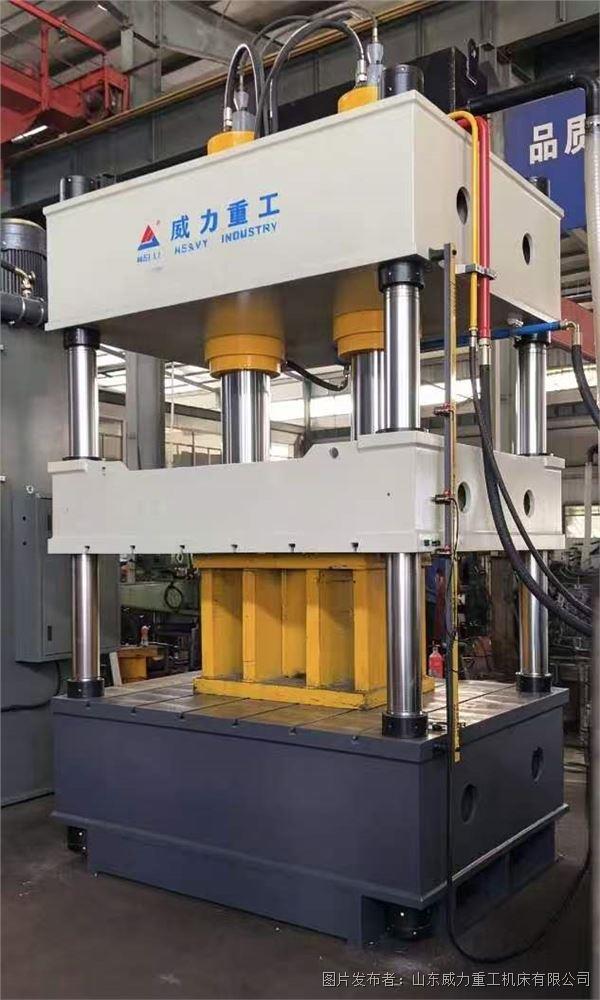
除了核心的压边防皱功能,液压垫还承担工件成型后的平稳顶出卸料任务。当主油缸完成拉伸动作、滑块回程抬起之后,液压垫油缸向上输出顶出力,将成型后的法兰连接板从下模型腔中平稳顶出,避免依靠撬棍、吊具强行取件造成工件磕碰、划伤、受力变形,保护成型面精度。针对部分需要同步翻边、局部凸台成型的连接板结构,液压垫还能配合模具实现反向加压成型,把拉伸、翻边、压筋等多道工序合并在一次压制循环内完成,减少二次装夹定位带来的位置偏差,大幅度的提高同批次工件的尺寸一致性,缩短单件加工工时。
液压垫的控制精度,决定了设备的工艺上限。优质机型的液压垫配备高精度压力传感器,接入整机PLC数控系统,形成压力闭环调节,实时采集压边力数值,自动补偿压力波动,保证设定压力和实际输出压力误差很小。调试完成的压边工艺参数可当作配方保存,生产同规格连接板时直接调用,保证每一件工件的压边条件统一,批量生产的良品率稳定。而一些简易压机采用弹簧、橡胶垫作为压边结构,压边力会随着压缩量持续变化,行程越长压力偏差越大,无法适配高强厚板长行程深拉伸,批量生产时良品率起伏大,很难满足风电行业的质量管控要求,并不适合风电配套构件的规模化生产。
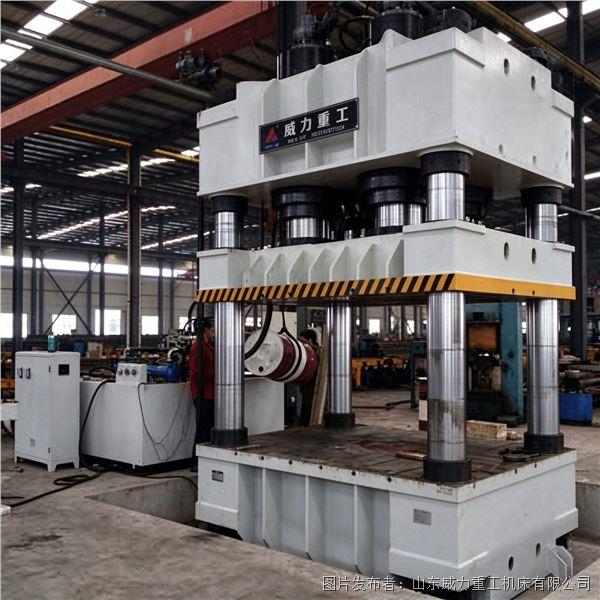
在风电零部件工厂的现场调试环节,技术人需要结合板材的实际性能、模具间隙、拉伸深度,反复调试液压垫的压力曲线,同步匹配主缸下行速度,找到最优的协同参数。依靠液压垫稳定可控的压边效果,工件成型后壁厚差值可控,平面度达标,后续机加工余量均匀,探伤时内部缺陷明显减少,构件的抗疲劳性能更好。对于风电配套企业来说,用好液压垫这一核心配置,能够大大降低厚板拉伸报废率,减少原材料浪费,提升生产效益。风电法兰连接板拉伸成型液压机依托液压垫带来的工艺优势,满足新能源风电行业对承担重量的构件高质量成型的严苛标准,是厚板深拉伸生产线中无法替代的工艺配置。