


Qmh球盟会:端子冲压成型液压机怎么来控制铜材回弹变形
球盟会在线网址:
在电力金具加工行业,紫铜、黄铜材质的接线端子是配电、光伏、风电输电线路里必不可少的连接部件。铜接线端子的导电接触面平整度、厚度公差、外观尺寸直接决定电气连接的稳定性,一旦成型后回弹超标,端子接触面会出现翘曲、凹陷,装配后贴合不紧密,通电时接触电阻增大,容易发热,严重时会引发电力安全风险隐患。铜材在冷冲压成型的过程中会产生非常明显的加工硬化现象,材料内部储存弹性形变能,在压制力卸掉之后,弹性应力释放,工件就会发生回弹变形,这也是端子冲压生产中最常见、最难管控的工艺问题。端子冲压成型液压机作为铜端子成型的核心设备,配合合理的工艺方案,能够有效抑制、控制铜材回弹,稳定批量生产的成品精度。
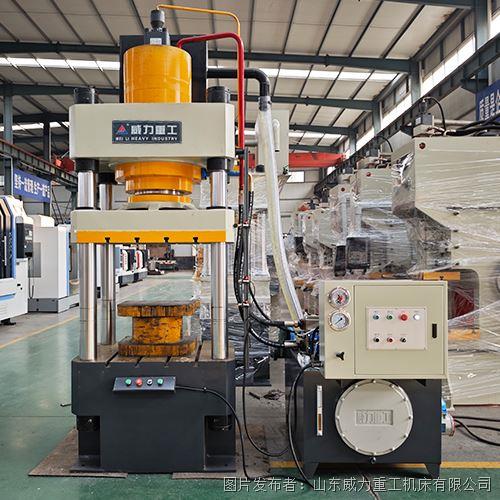
想要控制铜材回弹,首先要理解回弹产生的底层逻辑。铜材在液压机压制阶段,同时发生塑性变形和弹性变形,塑性变形让端子得到目标外形,弹性变形则是回弹的源头。当滑块回程、压力撤销之后,弹性变形部分恢复,工件就出现尺寸偏移、板面翘曲。回弹量和铜材牌号、板材厚度、模具结构、压制速度、保压时间、压应力大小都紧密相关,紫铜材质延展性好,但回弹特性和黄铜差异明显,厚壁端子和薄壁端子的回弹规律也各不相同,不能套用同一套压制参数,这就需要端子冲压成型液压机具备数控可调的压力与动作控制能力,方便工艺人员定制专属压制曲线。
保压参数调节是液压机控制回弹最直接有效的手段,也是现场生产中优先调试的工艺项。很多加工厂只追求快速成型,保压时间设置太短,铜材塑性变形不充分,内部应力来不及释放,回弹问题会格外突出。端子冲压成型液压机搭载PLC数控系统,可在触控屏上自由设定保压时长、保压压力,在滑块到达设定压制位置之后,维持恒定压力持续一段时间,让铜材内部的应力充分松弛,塑性流动更充分,减少弹性储能。针对回弹量大的黄铜端子,可适当延长保压时间,同时小幅提升保压压力;紫铜材质延展性更好,保压参数可以适度下调,避免工件被压溃。除了静态保压,设备还支持分段压制曲线设置,前期慢速工进,让材料平稳变形,中段稳压定型,后期缓慢分级泄压,而不是瞬间卸除全部压力,分级泄压能够尽可能的防止应力突然释放带来的急剧回弹,这也是数控液压机对比普通简易油压机的突出优势。
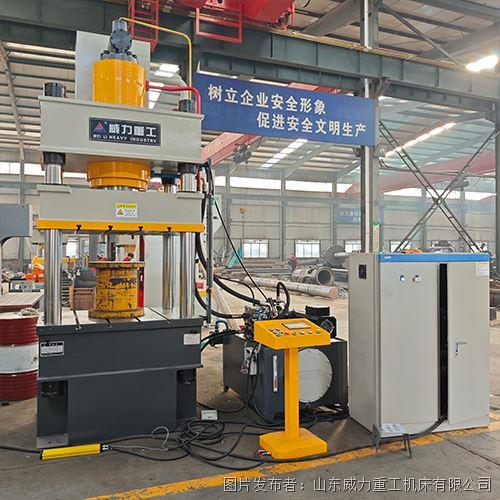
主机的刚性与导向精度,同样会间接影响回弹控制效果。如果液压机机身刚性不足,压制时机身、滑块发生弹性形变,压力不稳定,模具合模间隙前后不一致,工件各处受力不均,回弹量就会波动很大,同批次端子尺寸参差不齐。优质的端子冲压成型液压机采用三梁四柱加强焊接机身,焊接后经过振动时效消除内应力,立柱采用合金钢调质镀铬,导向间隙稳定,滑块下行平行度高,模具合模均匀,工件受力一致,回弹量的离散性大幅度降低。设备自带独立顶出油缸,成型完成后顶出速度平缓,避免高速顶出对端子产生冲击应力,防止工件脱模瞬间二次变形。
仅仅依靠液压机参数调整,还不能完全解决回弹,需要设备工艺和模具补偿方案互相配合。工艺人能在液压机稳定压力的基础上,采用模具预补偿设计,提前根据实测回弹量反向修正模具型腔角度与平面,抵消回弹带来的形变;同时合理设置模具润滑,降低铜材和模具型腔之间的摩擦阻力,让材料流动更均匀,减少局部应力集中。生产的全部过程中,还可搭配多段压制工艺,先预压,再精压定型,分步完成材料变形,相比一次直接压制成型,回弹控制效果会更好。
在实际生产管理中,操作人需要建立工艺档案,将不一样的牌号、不一样的规格端子对应的压力、速度、保压时长、泄压曲线全部存储在液压机系统内。更换产品时直接调用配方,不用反复试模,保证每一批次的成型条件统一,回弹量稳定。同时定期校验液压机的压力精度、滑块平行度,防止设备经常使用出现精度漂移,造成回弹失控。
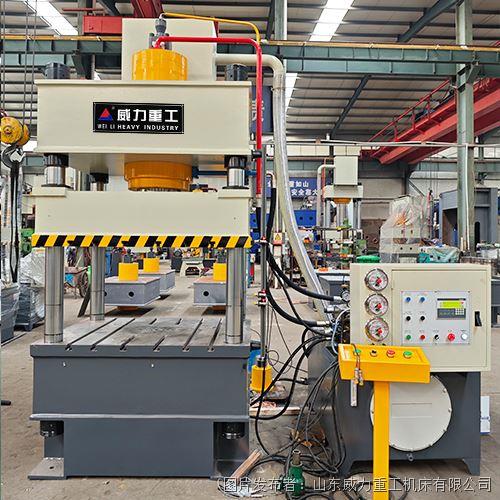
电力、新能源行业对金具产品质量发展要求持续升级,端子的尺寸一致性、导电稳定性越来越受重视。利用端子冲压成型液压机的数控调节能力,持续优化保压参数与压制曲线,结合模具补偿工艺,能够把铜材回弹控制在合格公差范围内,减少返工、报废,降低铜材损耗,帮助电力金具企业稳定产品的质量,满足下游配电、储能项目的供货标准。